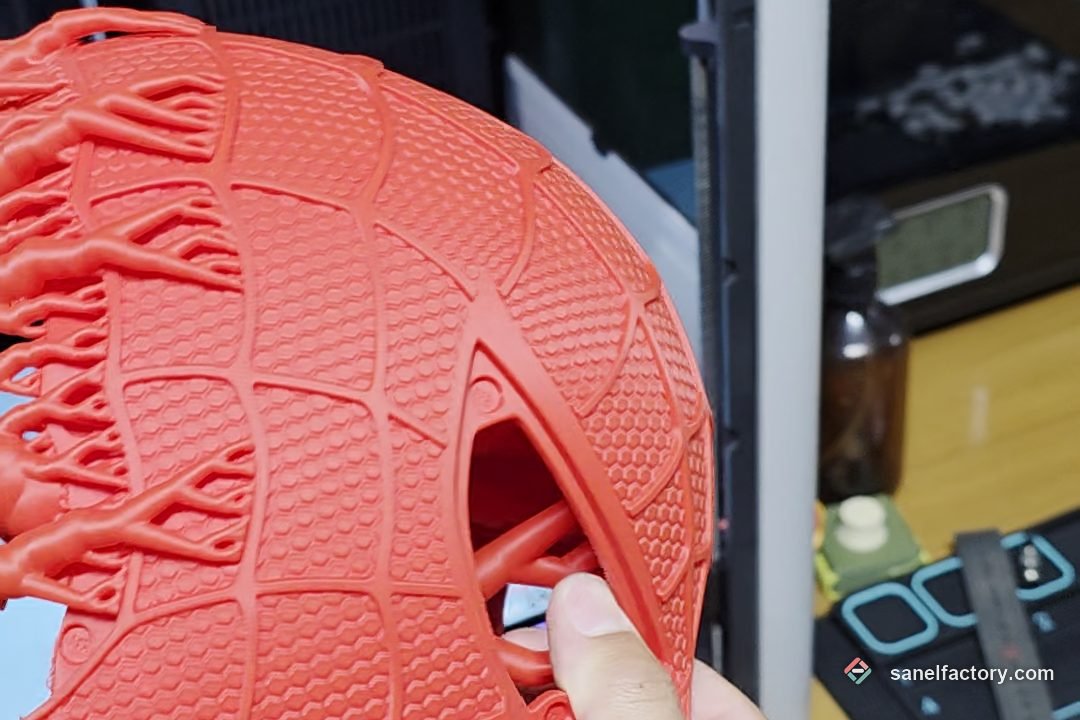
O piesă care iese din imprimantă poartă urmele procesului: liniile de strat la FDM, punctele în care au stat suporturile sau rășina necurățată la SLA. Finisarea, numită și post-procesare, le curăță. În acest ghid vezi pașii de bază, atât pentru FDM (filament topit), cât și pentru SLA (rășină), și ce facem noi înainte să-ți trimitem piesa.
Ce facem noi și ce nu facem
La Sanel Factory livrăm piesele curățate: cu suporturile îndepărtate și cu urmele lor șlefuite ușor. La rășină le spălăm în alcool izopropilic și le întărim la UV. Nu vopsim piesele. Dacă vrei o piesă vopsită, o poți vopsi tu după ce o primești, iar suprafața pe care o livrăm e curată pentru asta. Culoarea o alegi din materialul cu care printăm, iar pentru imagini color direct pe obiect avem printarea UV, cu imprimanta eufyMake E1.
De ce contează finisarea
Dincolo de aspect, o suprafață bine curățată are avantaje practice: se curăță mai ușor, nu zgârie și, la piesele mecanice, poate reduce frecarea. Efortul depinde de ce ai nevoie: pentru o piesă tehnică poate fi suficientă doar curățarea suporturilor, în timp ce pentru un obiect de expus merită parcurse mai multe etape.
Finisarea pieselor FDM
1. Îndepărtarea suporturilor
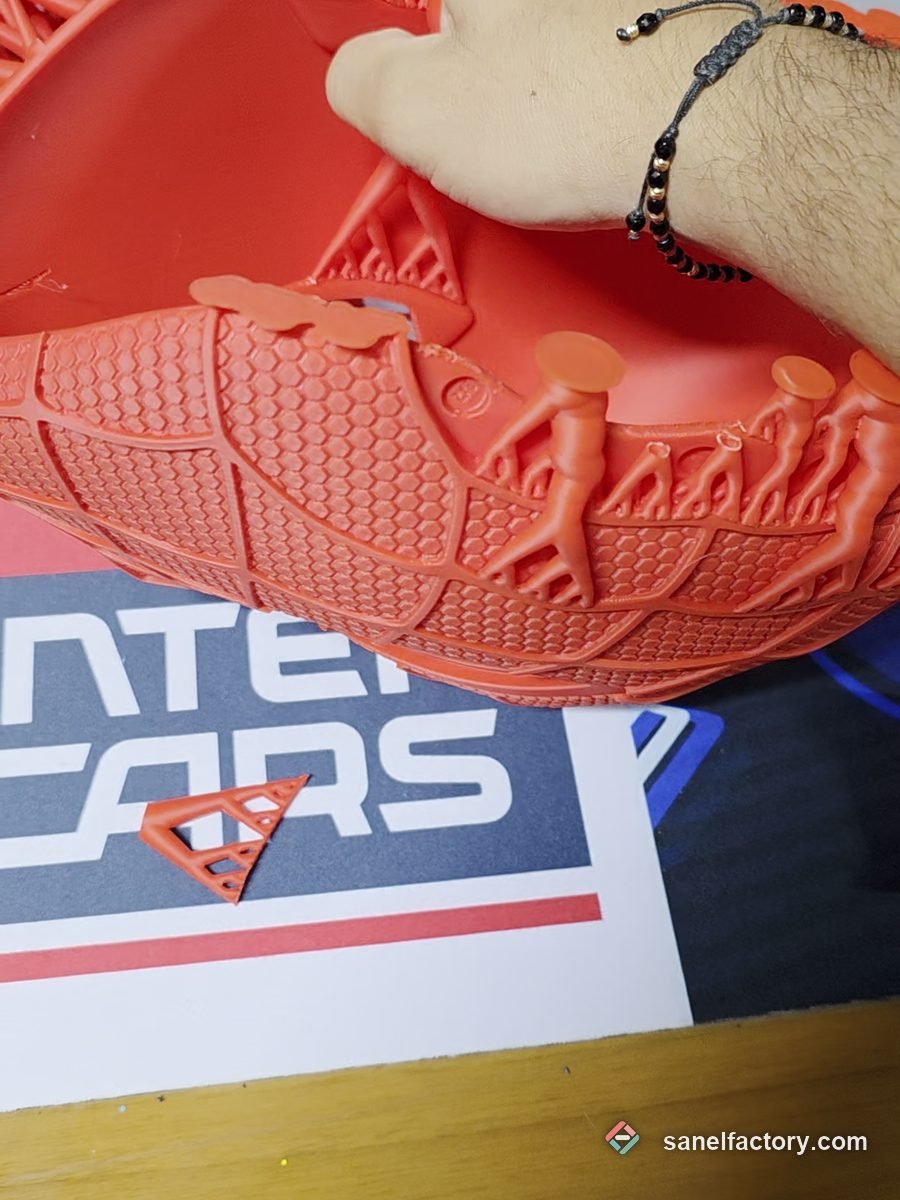
Primul pas este desprinderea structurilor de suport. Se folosesc clești cu vârf plat (flush cutters), pense fine și, pentru zonele greu accesibile, o daltă mică sau o unealtă de debavurare. Lucrează cu răbdare: forțarea suporturilor poate smulge material din piesă și lăsa cratere greu de reparat. Urmele rămase la punctele de contact se netezesc ulterior prin șlefuire. Materialele imprimate cu suporturi solubile (de exemplu PVA sau HIPS pe imprimante cu dublu extruder) simplifică mult acest pas, dar în majoritatea cazurilor suporturile sunt din același material ca piesa.
2. Șlefuirea progresivă
Secretul unui finisaj neted este șlefuirea progresivă: se începe cu o granulație grosieră, care elimină liniile de strat și imperfecțiunile mari, apoi se avansează treptat spre granulații fine. Săritul peste trepte lasă zgârieturi vizibile. De la granulația 400 în sus, șlefuirea umedă (wet sanding), cu hârtia și piesa umezite cu puțină apă, reduce praful, previne înfundarea abrazivului și dă o suprafață mult mai uniformă.
| Etapă | Granulație orientativă | Rol |
|---|---|---|
| Degroșare | 120 - 220 | Elimină liniile de strat și urmele suporturilor |
| Nivelare | 320 - 400 | Uniformizează suprafața |
| Finisare | 600 - 800 | Suprafață fină, fără zgârieturi vizibile |
| Lustruire | 1000 - 2000 | Aspect foarte fin, opțional |
3. Netezire cu vapori de acetonă (doar ABS și ASA)
O metodă spectaculoasă de netezire, valabilă exclusiv pentru ABS și ASA, este expunerea la vapori de acetonă. Acetona dizolvă ușor stratul de suprafață, iar liniile de strat se topesc unele în altele, rezultând un finisaj aproape lucios, fără șlefuire. Piesa se așază într-un recipient închis, deasupra unei cantități mici de acetonă, timp de câteva minute până la zeci de minute (în funcție de metodă și de dimensiunea piesei), apoi se scoate la aerisit până se întărește complet.
Atenție: acetona este inflamabilă și degajă vapori nocivi. Lucrează într-un spațiu bine ventilat, departe de surse de foc. Metoda funcționează doar la ABS și ASA. PLA și PETG nu se dizolvă în acetonă, deci pentru ele rămâne valabilă șlefuirea.
Finisarea pieselor SLA (rășină)
Piesele printate în rășină ies din imprimantă acoperite cu rășină lichidă necurățată și nu sunt încă întărite complet. Post-procesarea lor urmează o ordine diferită față de FDM.
- Spălare în alcool izopropilic (IPA): piesa se clătește în IPA (de regulă 90% sau mai concentrat) pentru a îndepărta rășina necurățată de pe suprafață. Se pot folosi două băi succesive, una pentru degroșare și una pentru clătire finală, și o perie moale pentru detalii.
- Îndepărtarea suporturilor: la SLA, suporturile se desprind mai ușor înainte de întărirea finală, cât piesa este încă ușor flexibilă. Punctele de contact se pot tăia cu un clește fin.
- Întărire UV (post-curing): după spălare și uscare, piesa se expune la lumină UV pentru a-și atinge duritatea și proprietățile mecanice finale. Se folosește o stație de întărire UV sau, la nevoie, lumina soarelui, rotind piesa pentru expunere uniformă.
- Șlefuire: după întărire, punctele de contact ale suporturilor se șlefuiesc fin. Rășinile SLA redau detalii foarte fine, așa că șlefuirea urmărește mai ales eliminarea urmelor de suport.
Sfaturi pentru un finisaj curat
- Nu sări peste granulații: fiecare treaptă șterge zgârieturile lăsate de cea anterioară.
- Poartă mănuși și mască la șlefuire, iar la solvenți lucrează cu ventilație bună.
- Orientarea piesei la printare influențează cât suport ai de curățat: o piesă bine poziționată reduce mult munca de finisare.
- Testează metoda pe o zonă ascunsă înainte de a o aplica pe toată piesa.
Ai nevoie de piese printate 3D curate, gata de folosit?
Calculează prețul instantÎntrebări frecvente
Vopsiți piesele?
Nu. Livrăm piesele curățate, cu suporturile îndepărtate și șlefuite ușor. Dacă vrei să le vopsești, o poți face tu după ce le primești.
Se pot netezi piesele din PLA cu acetonă?
Nu. PLA nu se dizolvă în acetonă, la fel ca PETG. Netezirea cu vapori de acetonă funcționează doar la ABS și ASA. Pentru PLA, calea spre un finisaj neted rămâne șlefuirea progresivă.
De ce se șlefuiește umed?
Șlefuirea umedă, folosită de obicei de la granulația 400 în sus, reduce praful, împiedică înfundarea hârtiei abrazive și dă o suprafață mai uniformă. Piesa și hârtia se umezesc cu puțină apă, iar reziduurile se clătesc periodic.
Trebuie întărită la UV orice piesă SLA?
Da. Piesele SLA ies din imprimantă doar parțial polimerizate. Fără întărirea finală la UV (post-curing), ele nu ating duritatea și rezistența optime și pot rămâne lipicioase la suprafață. Întărirea se face după spălarea în IPA și uscare.