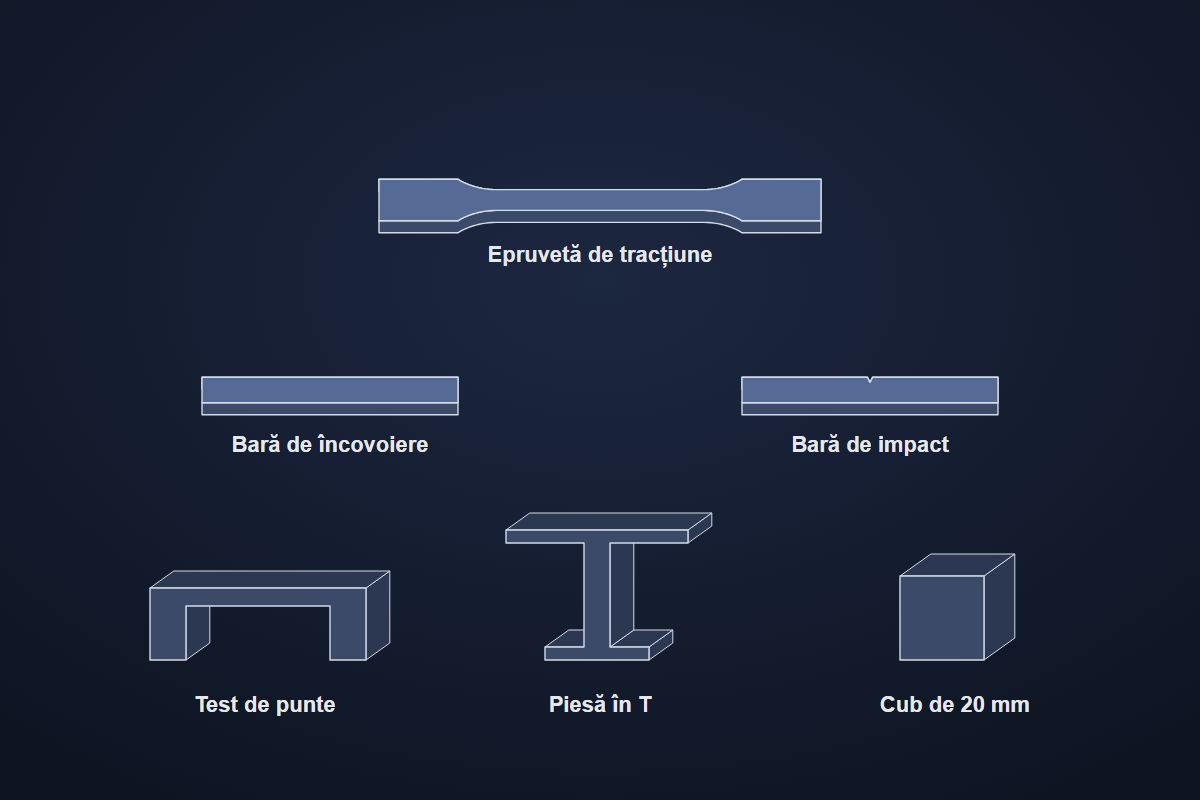
Piesele de test pentru printare 3D sunt modele mici, cu forme standard, pe care le printezi ca să vezi cum se poartă un material, o orientare sau o imprimantă: cât ține o punte, cât de exacte ies dimensiunile, cum se rupe o bară. Pe sanelfactory.com ai șase tipuri, gratuite, în format STL. Le descarci din caseta din articol și le printezi acasă sau le încarci în calculatorul nostru, ca să vezi prețul.
Atelierul nu are aparate de testare și nu face certificări, deci piesele te ajută la comparații simple, nu la măsurători de laborator.
Ce poți afla din ele și ce nu
Fișele tehnice ale producătorilor dau valori de rezistență la tracțiune, la încovoiere și la impact, măsurate în laborator pe epruvete cu forme și dimensiuni stabilite prin standarde ISO, cu mașini speciale. La noi nu avem mașină de tracțiune și nici pendul de impact. Nu îți putem da valori în MPa și nu emitem rapoarte de testare.
Ce poți face în schimb: printezi aceeași piesă din două materiale, în două orientări sau cu două setări și le compari de mână. Comparația e valabilă doar între piesele tale, printate în aceleași condiții, nu față de cifrele din fișe: tipul 1A din standard e prevăzut pentru epruvete turnate prin injecție sau presate, iar o epruvetă printată 3D are straturi și se poartă altfel. Bambu Lab, de exemplu, scrie în fișa unui PLA că epruvetele au fost printate cu umplere 100%, uscate și tratate termic, iar valorile sunt doar pentru referință și comparație. Umplerea contează, vezi cum alegi infill-ul.

Descarcă piesele de test
Toate sunt gratuite, în format STL. Încarcă-le în calculator ca să vezi prețul, schimbă materialul sau printează-le acasă.
- Epruvetă de tracțiuneDescarcă
- Bară de încovoiereDescarcă
- Bară de impact, cu crestăturăDescarcă
- Test de punteDescarcă
- Piesă în T, cu margini în aerDescarcă
- Cub de 20 mmDescarcă
Cele șase piese și ce arată fiecare
1. Epruveta de tracțiune, forma „os de câine”
E făcută după tipul 1A din ISO 527-2: 170 mm lungime, capete de 20 mm, mijloc de 10 mm pe o lungime de 80 mm, grosime 4 mm. În laborator, capetele se prind în fălcile mașinii și epruveta e trasă până se rupe, ca să se măsoare rezistența la tracțiune, alungirea la rupere și rigiditatea (modulul). Acasă n-o poți trage cu o forță măsurată, dar o poți printa în mai multe materiale și orientări și compara de mână.
2. Bara de încovoiere, 80 × 10 × 4 mm
Forma din ISO 178. În laborator, bara stă pe două reazeme, la o distanță de 16 ori grosimea (64 mm), iar mijlocul ei e apăsat până se îndoaie sau se rupe, ca să se măsoare rezistența la încovoiere. Barele de 80 × 10 × 4 mm se pot tăia din partea dreaptă a epruvetei de tracțiune.
Acasă, îndoaie bara încet: un PLA se rupe de obicei brusc, iar un PETG, mai tenace, se îndoaie mai mult (vezi PLA vs PETG). Ține bara departe de față, la rupere bucățile pot sări.
3. Bara de impact cu crestătură în V
Tot 80 × 10 × 4 mm, cu o crestătură în V adâncă de 2 mm, cu unghi de 45°, la mijloc, după modelul din ISO 179 (metoda Charpy). Fundul crestăturii e ascuțit, fără raza de 0,25 mm din standard. În laborator, un pendul lovește bara, iar aparatul măsoară energia absorbită până la rupere. Comparând bare cu și fără crestătură, se vede cât de sensibil e materialul la colțuri ascuțite și defecte. Bara de încovoiere e perechea fără crestătură, la aceleași dimensiuni. Acasă nu ai pendul: îndoaie de mână bara crestată și bara simplă din același material și vezi care cedează mai ușor și cum se rupe, brusc sau după ce s-a îndoit.
4. Testul de punte la printarea 3D
Doi stâlpi și, între ei, o punte de 40 mm, fără suport: imprimanta întinde filamentul topit prin aer. Ghidurile de printare arată că o punte iese bine doar pe distanțe scurte, pentru că ventilatoarele trebuie să răcească plasticul cât timp stă suspendat, iar problema tipică e lăsarea în jos. Fișa Bambu Lab pentru PLA Sparkle dă 30 mm ca lungime maximă de punte, deci 40 mm e o probă serioasă. Uită-te la fața de jos a punții: dreaptă și curată înseamnă că filamentul și răcirea lucrează bine, lăsată în jos înseamnă că materialul, răcirea sau viteza nu țin pasul. Compară două materiale sau două setări.
5. Piesa în T cu margini în aer (70 × 20 × 50 mm)
Bara de sus a literei T iese cu câte 30 mm în afară de o parte și de alta a piciorului. Marginile sunt în aer, fără nimic dedesubt, deci imprimanta are nevoie de suporturi: structuri subțiri printate sub zonele suspendate și scoase după printare. Ele pot lăsa urme pe suprafață, se scot uneori greu și consumă material și timp. În calculator compari prețul fără suport și cu „Suport unde e nevoie”. Mai multe găsești în ghidul despre suporturile la printarea 3D.
6. Cubul de calibrare de 20 mm și celelalte forme
Cubul de 20 mm e proba pentru dimensiuni: îl printezi, măsori cu șublerul fiecare latură (X, Y, Z) și vezi cât se abate de la 20 mm. Un ghid de calibrare consideră bun un cub între 19,90 și 20,10 mm. Mai mare indică probabil supraextrudare, mai mic subextrudare sau contracție la răcire. Măsoară la mijlocul fețelor, nu lângă marginea de jos, unde primul strat poate ieși mai lat („elephant foot”). Cubul de 50 mm, placa și cilindrul sunt pentru comparat prețuri: le încarci în calculator și schimbi materialul, calitatea, cantitatea sau opțiunea Urgent.
De ce contează orientarea: straturile
Piesele FDM se construiesc strat cu strat, iar legătura dintre straturi e mai slabă decât plasticul din lungul unui strat. O piesă printată în picioare, la care efortul trage straturile unul de altul, se rupe de obicei mai ușor, între straturi, decât una printată culcat. Într-un test făcut de CNC Kitchen pe PLA, epruvetele printate în picioare s-au rupt la jumătate din sarcina celor printate culcat.
Fișa Bambu Lab pentru PLA Sparkle dă separat valorile pentru X-Y (în lungul straturilor) și Z (între straturi): rezistența la încovoiere e 63 MPa pe X-Y și 48 MPa pe Z. Diferența depinde de material și de setări, așa că verific-o pe filamentul tău: printează două epruvete din același material, la aceleași setări, una culcat și una în picioare, și îndoaie-le la fel. La comenzile de la noi orientarea o stabilim noi; dacă vrei epruvete în ambele orientări, scrie în cerere și îți spunem dacă se poate.

Cât costă piesele de test și cum le comanzi
Reperele sunt rotunjite în sus și calculate pe site pe 30 septembrie 2026, pentru PLA, calitate Standard, o bucată, cu TVA inclus; livrarea nu e inclusă. Epruveta de tracțiune costă în jur de 30 de lei. Barele de încovoiere și de impact, ca și puntea, costă în jur de 25 de lei fiecare. Piesa în T costă în jur de 40 de lei fără suport și în jur de 50 de lei cu suport. Prețul exact îl vezi încărcând fișierul în calculator.
Dacă vrei epruvetele printate de noi, în materialele pe care vrei să le compari:
- Descarcă piesele din caseta din articol.
- Încarcă-le în calculator, alege materialul (de exemplu PLA, PETG, ABS, ASA sau PA6-CF), calitatea și cantitatea și vezi prețul.
- Trimite cererea de ofertă. Pe site nu plătești nimic: te contactăm noi ca să stabilim detaliile, prețul final și livrarea.
Nu avem comandă minimă, deci poți începe cu o singură bucată din fiecare material. Dacă nu ești sigur ce materiale să compari, vezi ghidul despre materialele pentru printare 3D FDM sau sună-ne la 0751 178 085.
Ai un fișier 3D? Încarcă-l în calculator și vezi prețul pe loc, sau scrie-ne pe WhatsApp.
Calculează prețulÎntrebări frecvente
Unde descarc piesele de test pentru printare 3D?
Din caseta de descărcare din acest articol. Sunt fișiere STL gratuite: le printezi acasă sau le încarci în calculatorul de pe site.
Pot face un test de rezistență la filament acasă?
Doar o comparație simplă, între piesele tale: îndoi de mână epruvete din materiale diferite sau printate în orientări diferite și vezi care cedează mai ușor. Valorile în MPa se măsoară în laborator, cu mașină de tracțiune, și le găsești în fișele producătorilor.
De ce o epruvetă printată în picioare se rupe mai ușor?
Pentru că legătura dintre straturi e mai slabă decât plasticul din lungul unui strat, iar în picioare efortul trage straturile unul de altul.
Sunt epruvetele voastre certificate?
Nu. Epruveta de tracțiune și barele urmează dimensiunile principale din ISO 527-2, ISO 178 și ISO 179, dar nu facem teste de rezistență și nu emitem certificate. Sunt piese pentru comparații practice.
Surse pentru datele tehnice:
- help.prusa3d.com: Punțile ies bine doar pe distanțe scurte, fiindcă ventilatoarele trebuie să răcească plasticul în aer; problema tipică e lăsarea în jos (sagging); la punți foarte lungi se pun suporturi sau se reorientează piesa.
- help.prusa3d.com: Suporturile sunt necesare când o parte a modelului începe în aer, fără nimic dedesubt; dezavantaje: urme pe suprafață, scoatere greoaie, material și timp în plus; se poate schimba orientarea sau împărți modelul.